

Привет всем, я Джейк, член команды поставщика штампованных деталей, который занимается штамповкой металла уже более десяти лет. Если вы работаете с электронными компонентами, вы знаете, как легко мелкие детали могут сорвать проект, особенно когда речь идет о гальваническом покрытии штампованных деталей. Сегодня я изложу реальные, практические требования к толщине покрытия на штампованных деталях разъемов, которые мы изучили в ходе тысяч испытаний, а не только теории из учебников.
Прежде всего, давайте поймем, почему толщина покрытия здесь вообще имеет значение. Штампованные детали с разъемами — невоспетые герои каждого устройства, которое вы используете: вашего телефона, ноутбука, автомобильной информационно-развлекательной системы и даже интеллектуального термостата. Они являются мостом между двумя цепями, поэтому, если покрытие слишком тонкое, вы получите плохую проводимость, коррозию или детали, которые изнашиваются раньше, чем должны. Слишком толстый? Вы тратите впустую материал, что увеличивает затраты и может даже испортить штампованные детали с жесткими допусками, например, мы говорим здесь о вещах микронного уровня, поэтому излишек на 10 микрон на крошечном терминале может привести к тому, что он не подойдет правильно.
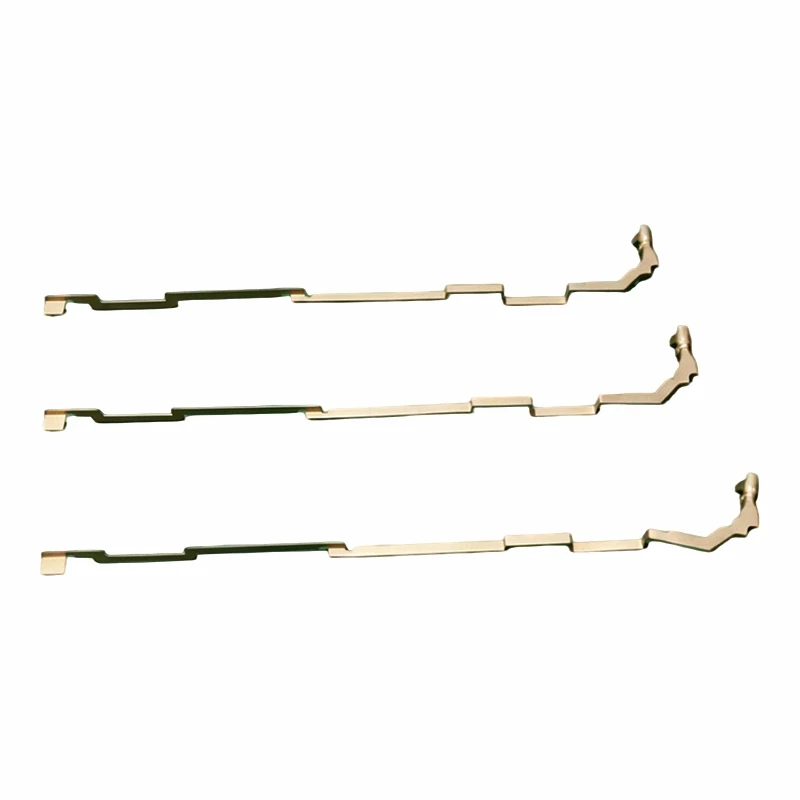
Когда клиенты обращаются с вопросом о характеристиках толщины покрытия, первое, что я спрашиваю: «Какова задача этой детали?» Потому что это главный драйвер. Если это сильноточный разъем в электромобиле, он сильно отличается от крошечного сигнального разъема в проекторе. Говоря о штампованных деталях проектора, они часто используются в устройствах, где пространство ограничено, а целостность сигнала является ключевым моментом, поэтому их покрытие должно сбалансировать проводимость, не увеличивая при этом объем. То же самое и с прецизионными штампованными деталями клемм, которые представляют собой крошечные, часто скрытые соединения, обеспечивающие стабильность цепи; Толщина их покрытия обеспечивает постоянный контакт, отсутствие отслаивания даже после тысяч вставок.
Начнем с распространенных материалов покрытия и диапазонов их толщины, поскольку большинство людей именно здесь и путаются. Для разъемов лучше всего подходят золото, олово, никель и иногда палладий, каждый из которых имеет свою золотую середину.
Золото является основным для высокопроизводительных разъемов с низким уровнем сигнала, например, для аэрокосмической отрасли, медицинских устройств или любых деталей, которые должны противостоять коррозии в течение десятилетий. Обычно мы рекомендуем «блестящее золото» для контактных поверхностей, которое очень тонкое, примерно от 0,05 до 0,1 микрона, но подождите — вы не можете наносить только золото на штампованный основной металл (обычно медь или латунь, поскольку они хорошо штампуются и проводят ток). Вам понадобится никелевая подложка толщиной от 2 до 5 микрон прямо под золотом. Почему? Никель действует как барьер, предотвращая выщелачивание основного металла в золото, что может нарушить проводимость и вызвать обесцвечивание. Для тяжелого золотого покрытия, например деталей, с которыми часто приходится обращаться, мы можем увеличить толщину золота до 0,2 микрона, но все большее — это просто выбрасывание денег. Когда-то у нас был заказ на 1 микрон золота для прецизионной штамповки клеммы, и после испытаний дополнительное золото вообще не улучшило производительность - нам пришлось поговорить об отходах, что сэкономило им массу затрат на материалы в долгосрочной перспективе.
Олово чаще встречается в бытовой электронике, слаботочных разъемах и вещах, которые подвергаются пайке волновой пайкой. Олово дешевое, хорошо проводит ток, когда оно новое, и припаивается к нему как сумасшедшее. Но у олова есть обратная сторона: со временем оно может образовывать «оловянные усы» — крошечные металлические нити, которые замыкаются накоротко. Вот почему толщина здесь имеет значение. Для обычных потребительских товаров мы придерживаемся толщины олова от 5 до 8 микрон. Если речь идет об устройстве, находящемся во влажной среде, например, уличном датчике, мы увеличиваем его толщину до 8–12 микрон, чтобы снизить риск образования усов. Несколько лет назад мы выполняли работу для производителя бытовой техники, у которого возникли проблемы с оловянными усами на разъемах для посудомоечных машин; Увеличение толщины жести с 4 до 7 микрон решило проблему в мгновение ока, не нанося ущерба их бюджету.
Никель почти всегда является барьерным слоем, как я уже говорил о золоте, но иногда это верхний слой для деталей, которым не нужна проводимость золота. Для деталей, штампованных с электрическим контактом, которые должны противостоять износу, толщина никеля может составлять от 3 до 10 микрон, в зависимости от того, какое трение испытывает деталь. Экранирующие металлические детали, например те, которые блокируют электромагнитные помехи (ЭМП), иногда также используют никелирование — их толщина больше связана с поддержанием проводимости экрана, поэтому стандартом здесь является от 5 до 8 микрон, поскольку слишком тонкие и утечки электромагнитных помех, слишком толстые, и экран не помещается в корпус устройства.
Подождите, я не могу пропустить часть реальных испытаний, потому что характеристики на бумаге не означают, что они приседают, если они не выдерживают нагрузки. Мы проверяем каждую партию штампованных деталей разъемов на толщину покрытия с помощью рентгеновского флуоресцентного (XRF) аппарата — сверхточного и неразрушающего, поэтому мы не портим хорошие детали. Мы проводим два теста: один на контактной поверхности, которая является наиболее важным местом, а другой на некритических участках, поскольку они нужны только для защиты основного металла. Если клиент говорит, что его спецификация — «золотой блеск плюс 2 микрона никеля», мы проверяем, что никель имеет толщину ровно от 1,8 до 2,2 микрона, а не 1 или 3 отклонения от спецификации для нас недопустимы.
Еще одна вещь, о которой часто забывают: на толщину покрытия влияет процесс штамповки. Когда мы штампуем деталь, мы сгибаем, режем и деформируем металл, что может сделать покрытие неровным, если мы не отрегулируем настройку покрытия. Например, прецизионная клемма, согнутая под острым углом, будет иметь более тонкое покрытие на краю, поэтому нам придется отрегулировать расположение анода в гальванической ванне, чтобы добавить туда немного больше материала. Вот почему работа с поставщиком, который разбирается как в штамповке, так и в гальваническом покрытии, меняет правила игры: вам не придется позже решать две отдельные проблемы.
Давайте поговорим о крайних случаях, потому что именно они наиболее опасны. Если вы делаете разъем для военного устройства, покрытие должно пройти испытание солевым туманом в течение более 500 часов. Для этого мы используем 0,15 микрон золота плюс 5 микрон никеля, без исключений. Если это сильноточный автомобильный разъем, например тот, который выдерживает ток 10 ампер и более, толщина олова достигает 10 микрон, и мы добавляем под олово никелевый барьер, чтобы предотвратить коррозию от дорожной соли и влаги. Некоторое время назад у нас был автомобильный клиент, который переключился на более дешевого поставщика штампованных деталей разъемов; в этих деталях было 3 микрона олова вместо 8, и за год 15% разъемов подверглись коррозии, что привело к ошибкам приборной панели. Они вернулись к нам, и исправление толщины покрытия решило проблему.
А как насчет несоответствия спецификации и реальности? Мы получаем это постоянно. Клиенты присылают нам чертеж с надписью «10 микрон золота» на разъеме длиной всего 2 мм, и мы должны объяснить, что 10 микрон золота сделают деталь слишком жесткой и дорогой — золото стоит около 60 долларов за унцию, так что это огромная добавленная стоимость. Наша работа как поставщика – не просто следовать спецификациям; это дать практический совет. Для того же крошечного сигнального разъема достаточно 0,075 микрона золота плюс 2,5 микрона никеля, и он работает так же, как деталь с повышенными характеристиками, но на 70 % меньше. Именно поэтому мы не просто поставщик – мы партнер, знающий все тонкости штамповки и гальванического покрытия металла.
Да, и не забывайте про адгезию покрытия. Толщина и адгезия идут рука об руку, верно? Если у вас толстый слой олова, который плохо связан с никелем, он будет отслаиваться при соединении и разъединении разъема. Проверяем адгезию, протирая деталь ватной палочкой, смоченной спиртом – если покрытие оторвется, значит, ее бракуют. Для критически важных деталей мы также проводим тест на ленту в соответствии со стандартами ASTM: прижимаем ленту к контактной поверхности, снимаем ее, и если покрытие не перемещается, это хорошо. Проблемы с адгезией часто возникают, когда толщина слишком велика без надлежащей предварительной очистки, поэтому мы проверяем, чтобы наши штампованные детали были очень чистыми перед нанесением покрытия — ни масла, ни мусора, это не подлежит обсуждению.
Давайте завершим это краткой шпаргалкой для всех, кто работает со штампованными деталями соединителей:
- Высокопроизводительные, малосигнальные, коррозионностойкие: золото 0,05-0,2 мкм + никель 2-5 мкм (барьерный слой)
- Бытовая электроника, слаботочная, паяемая: олово толщиной 5–12 микрон (больше для суровых условий эксплуатации)
- Прочные, износостойкие электрические контакты: никель толщиной 3–10 микрон или палладий-никелевый сплав.
- Экранирующие части: никель или олово толщиной 5–8 микрон для защиты от электромагнитных помех.
В конце концов, толщина покрытия — это не случайное число, а баланс между производительностью, стоимостью и удобством использования. Мы совершенствовали это в течение многих лет, и именно поэтому, когда вам нужны надежные штампованные детали разъемов, вам нужен поставщик, который был там, протестировал их и разработал процесс, позволяющий удовлетворить каждую спецификацию.
Если вы работаете над проектом и вам нужна помощь в определении правильной толщины покрытия для ваших деталей — будь то штампованные детали разъемов, штампованные детали проектора, прецизионные штампованные детали клемм, штампованные детали с электрическими контактами или экранирующие металлические детали — свяжитесь с нами, чтобы обсудить ваши потребности. Мы не делаем универсальных решений; мы создаем решения, которые подходят для вашего конкретного устройства, бюджета и сроков.

Ссылки:
- «Требования к толщине покрытия электрических разъемов», Международная электротехническая комиссия (IEC) 60068-2-11, 2021 г.
- «Лучшие практики в области штамповки и нанесения покрытий», Отдел штамповки металлов Общества инженеров-технологов (SME), 2022 г.
- «Уменьшение влияния оловянных усов для бытовой электроники», Транзакции Института инженеров по электротехнике и электронике (IEEE) по компонентам, упаковке и технологиям производства, Vol. 11, № 9, 2021.